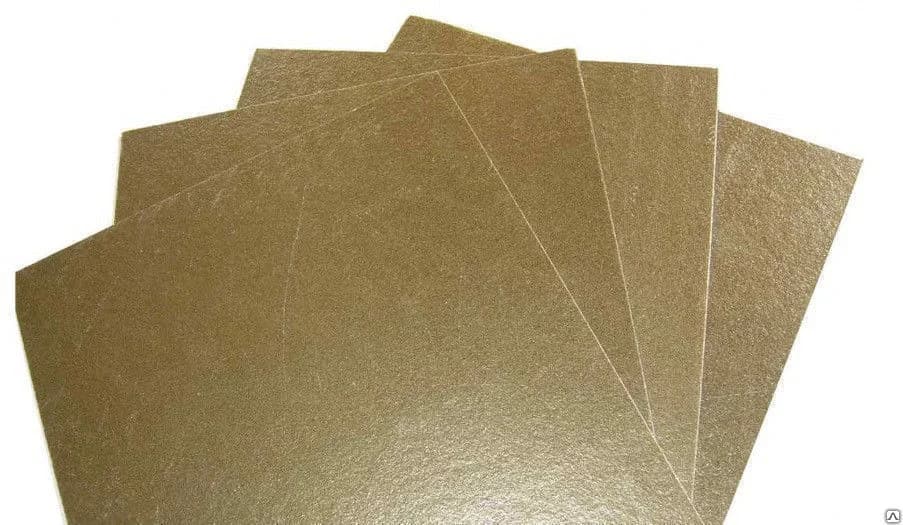


ФИФП-АПЛ — слюдопласт на флогопитовой бумаге и полиэфирном связующем с армированием ПЭТ-Э либо согласованной ПМ-плёнкой. Для собственного исполнения указаны средняя ЭП от 45 кВ/мм и F — 155 °C. Материал горячим способом формуется в манжету, шайбу, конус и другие объёмные элементы подходящей конструкции.
Для обслуживания приводов в Омске и Омской области полезно разнести в ведомости фактический нагрев и метод получения детали. Тонкая формуемая манжета и толстая опорная плита не имеют одинакового процесса. Технический ряд 27 номиналов 0,125–30 мм, актуальная городская подборка 20 до 5 мм; исполнение и доступность подтверждаются по запросу.
Основные листы 600×1000 и 1000×1200 мм, специальный 500×600 мм отдельно. ПМ вместо ПЭТ-Э согласуется, но не повышает полиэфирный F до H. Полный документ, подложка, формат и количество должны оставаться определёнными после закупки и распределения материала по ремонтным комплектам.
Составить ремонтную программу по режимам и деталям
Для насоса, вентилятора, конвейерного либо другого общепромышленного привода полезно записать действительный нагрев коллектора, охлаждение, пуск и требуемую службу. Описание выбирает полиэфирный АПЛ, если работа с нужным запасом остаётся до 155 °C. Для 155–180 °C сравнивают H-исполнения с собственным документом, а не считают более высокую ЭП заменой теплового класса.
В отдельной строке сохраняют манжету, шайбу, конус или опору, чертёж и способ изготовления. Общая марка исходного листа не превращает разные узлы в один унифицированный процесс. Если охлаждение, нагрузка или крепление изменены, применимость и ресурс оценивают для обновлённой конструкции.
Снабжению полезно передать полный код и исполнение, производству — принятую карту и оснастку, контролю — требования результата. Материал и готовые детали связывают с паспортной партией. Это позволяет повторить согласованное решение при следующем обслуживании и не восстанавливать его по памяти о толщине купленного листа.
Хранение и выдача материала в плановый ремонт
Гарантийный срок шесть месяцев от выпуска, помещение закрытое отапливаемое +5…+35 °C, влажность до 80 %. Исключают масло, растворитель, кислоту и щёлочь, хранят плашмя в исходной упаковке без близкого тепла. Упаковка и дата должны оставаться связанными с материалом, который выдаётся на конкретную деталь.
Крытая перевозка −40…+50 °C, после отрицательной температуры 12–24 часа в помещении до применения для предотвращения конденсата на плёнке. Для омского графика ремонта полезно сохранить эту подготовку в маршруте получения. Готовность оборудования не заменяет предусмотренное обращение с холодной поставкой.
После гарантии требуются ЭП и расслаиваемость для переаттестации. Оценка 1,5–2 года сохранения паспортных данных относится к надлежащему хранению и не отменяет контроля. Учитывайте дату, состояние и партию вместе с количеством; неизвестный остаток не становится пригодным только по совпавшему техническому имени.
Полный код и выбор подложки
Ф — формовочный, И изоляционный, вторая Ф флогопит, П полиэфирное связующее, А армированный, ПЛ плёночный слой. По умолчанию ПЭТ-Э — электротехнический полиэтилентерефталат, лавсан-Э, 25–50 мкм на одной стороне. ПМ полиимидного типа Kapton-класса возможна по согласованию; конкретная фирменная подложка требует собственного документа партии.
Это назначение горячего получения объёмной детали, а не только использования плоской прокладки. Минеральное пояснение даёт флогопиту 800–1000 °C и условное сырьевое C+, но целый материал ограничен полиэфиром F155. Экономика и технологичность умеренных 130–160 °C рассматриваются только там, где они соответствуют реальному узлу.
Бумага и плёнка не определяют класс вместо связки
Не менее 75 % слюды создаёт диэлектрическое тело. Обзор флогопита говорит о связанной воде до 800 °C и собственной минеральной стойкости, не переносимой на все полимерные части. Полиэфир 15–20 % массы, стеклование 165–175 °C в описании, обеспечивает деформацию в форме и задаёт постоянные 155 °C.
ПЭТ-Э 25–50 мкм в пояснении имеет плавление 250 °C, стеклование 70 °C, эластичное состояние при F с сохранением сцепления. Он удерживает чешуйчатую структуру на малом радиусе и добавляет электрический барьер. ПМ в обзоре имеет плавление 410 °C и стеклование 360 °C, расширяет короткое воздействие, но не меняет длительный предел самого полиэфирного связующего.
Для 0,125–0,5 мм описан один плёночный слой, 0,6–2 мм одно- или двустороннее ламинирование по согласованию, 3–30 мм многослойный пропитанный пакет для опрессовки либо нарезки. Фактическое строение сохраняют в документе. Выбор нельзя восстанавливать только по общему названию АПЛ, если в узле важно число поверхностей и положение покрытия.
Сохранить наружную плёнку в карте и на заготовке
В описанном процессе плёнка снаружи обеспечивает электрическую поверхность и финишное сцепление. Внутреннее положение связано с потерей 10–15 % поверхностной ЭП и затруднённым лаком. Поэтому на развёртке и в форме должно быть понятно, какая поверхность будет наружной.
Если заготовки выдаются нескольким сменам, направление сохраняют с документом и назначением детали. Для согласованного двустороннего исполнения отдельно известна его структура. При пробном изготовлении фиксируют фактическую раскладку и результат, чтобы повторная партия имела тот же процесс, а не только похожий контур.
Горячий процесс полиэфирного материала
Раскрой штампом или дисковыми ножницами с 5–8 % припуска, при сохранении целостности специальных дополнительных условий в обзоре нет. Равномерный предварительный нагрев 130–160 °C на 8–15 минут, минимальная вязкость связки названа 145–155 °C. Заготовка укладывается в металлическую матрицу/пуансон наружной плёнкой по принятой схеме.
Прессование 5–18 МПа на 1–4 минуты при 130–160 °C. Для сравнения кремнийорганические ФИФК 150–180 °C и 2–6 минут; у подходящей F-задачи меньше нагрузка на оснастку и обогрев, короче цикл. Это преимущество процесса не даёт оснований ставить F на машину с иной постоянной температурой.
Охлаждение под давлением до 60–80 °C, потом извлечение, обрезка облоя и геометрический контроль. Если требуется финишный F-лак ЭП-91 либо ПЭ-993, описано отверждение 130–150 °C на 2–4 часа по системе. Собственный профиль и карту отрабатывают на фактическом исполнении, сохраняют принятый результат с партией.
Отдельная строка давления для каждого диапазона
FAQ даёт 0,125–0,5 мм при 5–8 МПа, 0,6–2 мм при 8–14, 3–5 мм при 14–18. Раздел применения 2–5 мм отдельно говорит о 12–18 МПа и более длительной выдержке. Это области рекомендаций, фактический процесс согласуют по документу и форме. Низкое давление не заполняет профиль, чрезмерное выдавливает связующее и создаёт риск расслоения.
Для ремонтного комплекта полезно раздельно записать исходный номинал, пакет и готовый профиль. Если меняется инструмент или операция, изменение фиксируют до повторения серии. Тогда отклонение результата можно сопоставить с конкретным процессом, а не только с общей маркой листа.
Показатели собственного исполнения
В таблице слюды от 75 %, полиэфира 15–20 %, средняя ЭП от 45 кВ/мм, сопротивление от 1×10¹² Ом·м, расслаиваемость максимум 1 %. Снижение доли слюды относительно обзорных базовых 80 % объяснено включением плёнки в массу. Свой паспорт конкретной партии остаётся определяющим для фактических значений.
Класс F155 по ГОСТ 8865-93, короткие 175–180 °C, формование 130–160 °C и 5–18 МПа, хранение шесть месяцев с изготовления. Документ, подложку и состояние поставки подтверждают по выбранной позиции. Сравнительные данные соседней марки не становятся новой нормой этого исполнения.
Обычный F-режим и короткий температурный запас
Постоянно материал ограничен 155 °C. Полиэфир в объяснении стабилен до 165–175 °C, сохраняет связность после −40 °C и выдерживает сотни F-термоциклов. Выше 175 °C описана термоокислительная потеря адгезии, микротрещины и ухудшение электрических свойств. Сырьевые 800–1000 °C минерала не заменяют ограничение всей связанной структуры.
ПЭТ с собственными 250 °C плавления и 70 °C стеклования не назначает такой режим всему листу. Согласованная ПМ в обзоре расширяет короткие пики до 200 °C, но F остаётся. Для постоянных 180 °C нужна другая подтверждённая H-система, C200+ также не следует только из названия полимерной подложки.
Ресурс по Монтсингеру 10–30 лет дан как проектная оценка при соблюдённой температуре. Дополнительные 10 °C в пояснении удваивают старение, 155→175 °C сравнивается с четырёхкратным уменьшением. Отдельное сравнение упоминает четыре раза при 170 °C. Эти обзорные примеры сохраняют собственную область, не превращаются в новую точную формулу любой системы.
Также приведены риск снижения с 20 лет до 1–3 лет при постоянном перегреве и FAQ-оценка сокращения в 4–10 раз. Они объясняют значение температурного выбора, не гарантируют срок каждой поставленной детали после любой обработки. В реальном проекте подтверждают свою нагрузку, охлаждение и требуемый ресурс.
Сравнить с ФИФК-АПМ по теплу и процессу
В собственном сравнении АПЛ полиэфирный с ПЭТ-Э/ПМ, F155, от 45 кВ/мм, формование 130–160 °C и 1–4 минуты. АПМ кремнийорганический с матовым полиимидом, H180, от 30, 150–180 °C и 2–6 минут. Оценка полиэфирного материала дешевле на 30–50 %, фактическая стоимость подтверждается по заказу.
Общепромышленный F-пример в сравнении 0,4–10 кВт, тяжёлая тяга и металлургия H. При выборе главное действительная температура с учётом теплового сопротивления и обдува. Если режим изменился, прежняя закупка листа не подтверждает новую работу коллектора одним совпадением размера манжеты.
Разные области номенклатурных таблиц
В обзоре ИзолитПром по ГОСТ 26103-84 АПЛ полиэфир/ПЭТ-Э либо ПМ F155 от 45; АПМ кремнийорганика/матовый полиимид H180 от 30; ТПМ ткань/матовая ПМ H180 в этой сравнительной строке от 25; Т-ТПЛ ткань/ТПЛ H180 от 25 для жёсткости и вибрации. У полной собственной марки ТПМ есть свой документ и значение, таблица сравнения его не меняет.
ФИФП-АХФ-АПЛ здесь описана полиэфирной с химстойкой добавкой, глянцевым полиимидом F155 от 40 для масла и растворителя. Полное собственное описание этой марки отдельно раскрывает АХФ, ПЭТ и состояния F/подготовленное C. Поэтому обзорная строка не становится иной рецептурой либо безусловным разрешением среды: конкретный материал подбирают по его полному документу.
До 155 °C сравнивают экономичный АПЛ, 155–180 °C H-исполнения, для химической задачи подтверждённый подходящий вариант. Близкая электрическая цифра и общий листовой формат не заменяют проверку состава, процесса, нагрузки и ресурса конструкции.
Общепромышленная манжета, конус и проходная втулка
Для 2П, 4П, ДПТ-1…6 и коллекторных двигателей 0,4–30 кВт приводов конвейера, насоса и вентилятора приведены пакет 150–155 °C и манжета 0,30–0,50 мм. Это условие подходящего F-применения, своё оборудование и режим подтверждают конкретной документацией.
У конуса между пакетом и валом F-машины 0,40–0,80 мм по межламельному напряжению, типовой пример 30–50 В на ламель. Шайбы 0,25–0,35 мм под нажимным кольцом воспринимают 145–155 °C и прижим. Плёнка помогает геометрии, но не доказывает любую механическую нагрузку и срок службы готовой детали.
Для прохода шины через корпус при 130–155 °C в обзоре свёрнутые втулки 0,6–1,5 мм с нагревом и фиксацией. Геометрию, слои и электрическую проверку задаёт собственный узел. В ремонтной ведомости полезно сохранять назначение, а не объединять все изделия одной толщиной по наличию листа.
Форматы поставки и подготовленный раскрой
Основные листы 600×1000 и 1000×1200 мм, отдельный обзор допустимых размеров 200–900 мм шириной и 200–1000 длиной. Записи имеют свою область, реальный формат подтверждают по исполнению, 500×600 мм специально. Конусную развёртку определяют по обоим радиусам и образующей чертежа с 5–8 % припуска, не сводят к единственному внешнему размеру.
Варианты: лист с минимумом один лист, развёртка манжеты по чертежу с ориентиром 5–10 рабочих дней, контурные конусы и шайбы под модель, толстая 6–30 мм раскроенная пластина под опоры/клинья. Кратность раскроя 5 мм. В заказе сохраняют исходное состояние и собственный остаток операций до готового элемента.
0,125–0,5 мм защищены картоном, полиэтиленом и бумагой, 0,6–5 мм пачками с защитными листами, 6–30 мм поддонами со стрейч-обвязкой. Паспорт на партию содержит фактические ЭП, расслаиваемость, толщину в 9 точках и допуски. После выдачи части листов их происхождение должно оставаться связано с документом.
27 технических и 20 опубликованных толщин
Полный технический ряд 0,125/0,15/0,2/0,25/0,30/0,35/0,40/0,45/0,50/0,6/0,7/0,8/0,9/1/1,2/1,5/2/3/4/5/6/8/10/12/15/20/30 мм. Актуальные городские карточки содержат первые 20 значений до 5 мм. Большая таблица сохраняет номенклатурное назначение, наличие толстого исполнения подтверждается отдельно.
Пробивные до 2 мм от 5,6/6,8/9,0/11,2/13,5/15,7/18,0/20,2/22,5/27,0/31,5/36,0/40,5/45,0/54,0/67,5/90,0 кВ. От 3 мм таблица ограничивает 120 кВ, произведение 45 кВ/мм не продолжается на произвольную массивную толщину. Фактический результат партии зависит от качества и дефектов и фиксируется паспортом.
Для всех 27 строк массы 1 м² 0,19/0,22/0,30/0,38/0,45/0,52/0,60/0,68/0,75/0,90/1,05/1,20/1,35/1,50/1,80/2,25/3,00/4,50/6,00/7,50/9,00/12,00/15,00/18,00/22,50/30,00/45,00 кг. Это расчётные ориентиры, не вес каждого раскроенного заказа. У 0,35 мм текстовый пример начинается с 15,8 кВ при табличных 15,7, записи сохраняют своё округление.
Номинал по масштабу и способу изготовления
0,125–0,30 мм — малый ДПТ до 5–10 кВт, нажимная шайба и прокладка электромагнитной F-катушки. Пробивные 5,6–13,5 кВ сопоставлены с рабочими до 1000 В, минимальный радиус 8 толщин. В строках 0,15/0,2/0,25 переход от миниатюрной манжеты и межслойной прокладки к малому конусу/шайбе.
0,35–0,60 мм — основной ряд ДПТ 10–250 кВт, 15,8–27 кВ, обзорный запас ×5–×10; 0,40 мм универсальная для согласования. По таблице 0,35 крановый/средний конус F, 0,40 тяговый, 0,45 крупный усиленный, 0,50 тяжёлый, 0,6 толстостенная манжета/кольцо. Свой размер определяется геометрией и электрическим расчётом.
0,70–1,50 мм — крупный конус и цилиндр F с 31,5–67,5 кВ, у 1–1,5 мм жёсткость после охлаждения без формы. В строках 0,7 опорный конус, 0,8 многослойная манжета, 0,9 усиленный средний металлургический, 1 монолитный, 1,2 толстостенный, 1,5 тяжёлый конус/шайба. 2–5 мм специальная трубка, кронштейн и опора с возможностью фрезы, сверла и резьбы.
6–30 мм — полуфабрикат для клиньев, подкладок и оснований реакторной катушки РУ-0,4 кВ F. Строки 6 мм многослойный пакет/клин, 8 опора, 10 плита катушки/клин, 12 основание реактора/трансформатора, 15 конструкционная плита под обработку, 20–30 массивная силовая опора. Для этого ряда свой раскрой, мехобработка и формование пакета по конкретной технологии.
Не продолжать электрический расчёт и прессовый процесс на любую толщину
6–30 мм не предназначены для прямой опрессовки тонкостенной манжеты: разница прогрева даёт неодинаковое формование. Для неё в описании 0,125–2 мм. Толстая плита под опоры не становится заготовкой любого профиля только после повышения нагрузки без собственного технического решения.
В обзоре прямо отвергнуты 45 кВ/мм×30=1350 кВ. Толстая область около 120 кВ, фактические 30 мм 80–120 кВ по партии и прессованию. Для ответственной задачи нужна расширенная проверка в нескольких точках, а не линейное продолжение одного нижнего показателя.
Неверное внутреннее положение плёнки снижает описанную поверхностную ЭП на 10–15 % и мешает лаку. Длительная работа выше F ускоряет старение связки. Поэтому изменение материала проверяют по теплу, структуре, геометрии и процессу вместе, не одной электрической цифрой.
Состав и режим пропитки готовой F-детали
Совместимые в перечне F-лаки ЭП-91, ЭП-92, ПЭ-993 и F-модификации полиэфирно-имидных составов. Пропитка заполняет микрозазоры манжеты/коллекторного пакета и повышает влагостойкость, описанный прирост ЭП узла 15–25 %. Его подтверждают для фактической детали, не добавляют без проверки к каждой строке исходной таблицы.
Процесс в описании: сушка 80 °C на 2–4 часа, погружение малой манжеты 15–30 минут, крупной 30–60, стекание вертикально 15–30. Отверждение по паспорту лака, пример ЭП-91 130 °C четыре часа, ЭП-9114F 150 °C два часа. ПЭТ в этом диапазоне описан с сохранением сцепления, реальный контакт и режим подтверждают своей технологией.
H-составы ЭП-9114H и КО-916 не повышают общую систему до H, ограничивает полиэфир F. Для большинства задач пропитка рекомендована, объём и процесс согласуют с конструкцией. Общее имя химического семейства не заменяет паспорт выбранного лака и требования собранного узла.
Паспорт партии и фактические измерения
По описанию ГОСТ 25045-81 контролируют среднюю ЭП от 45 кВ/мм по 5–10 точкам с приведённым ГОСТ 6433.1-71, сопротивление от 1×10¹² Ом·м с ГОСТ 6433.2-71, расслаиваемость при изгибе максимум 1 %. Слюды от 75 % по гравиметрии, толщина микрометром в 9 точках, геометрия по допускам собственного исполнения.
Адгезия проверяется изгибом на мандреле диаметром 8 толщин без отслоения плёнки. Летучие гравиметрией после 180 °C максимум 1,5 %, превышение связано с недоотверждением. Испытательные условия имеют собственную область; фактический метод приёмки определяется согласованным документом материала.
Паспорт изготовителя с измеренными значениями и подписью ОТК предусмотрен бесплатно с отгрузкой. Отдельное независимое подтверждение в добровольной системе ГОСТ Р — сертификат, его наличие и копию согласуют в комплекте. Документы различаются назначением, общий сертификат семейства не заменяет фактические данные партии.
Нормативная база и допуски
ГОСТ 26103-84 назван базой состава, контроля, приёмки и допусков, ТУ ООО «ИзолитПром» уточняют марку, ЭП45, процесс и размеры. До 0,50 мм толщина ±10 %, остальные ±5 %. Слюды от 75 % против обзорных базовых 80 из-за массы плёнки, паспорт содержит ЭП и расслаиваемость. Допускается полная согласованная ссылка на ГОСТ либо ТУ, реквизит фактического исполнения подтверждают по поставке.
Приведены ГОСТ 8865-93 для F/H, ГОСТ 25045-81 по методам, ГОСТ 6433.1-71 как электрическая ссылка на переменные 50 Гц, ГОСТ 6433.2-71 для сопротивления постоянному току, Корицкий, справочник по электротехническим материалам, том 2, § 19. Они используются вместе с КД и программой конкретного готового узла.
Запросить нужную плёнку и поставляемую форму
Примеры: ФИФП-АПЛ 0,40 мм 1000×1200 мм ГОСТ 26103-84; тот же номинал по ТУ; 0,30 мм того же формата 100 листов; 0,40 мм с ПМ вместо ПЭТ-Э; 0,40 мм развёртка манжеты по чертежу. В заявке сохраняют полный документ, количество, подложку, формат и исходную готовность материала.
Для своей детали нужны чертёж, связующее, формование либо гибкость/жёсткость по карточке и сборке, электрический режим, нагрев и ресурс. Замена подложки согласуется отдельно и не является автоматическим переходом F в H. Полезно сохранить положение электрически нагруженной поверхности относительно плёнки и формы.
Разделять исходные заготовки и принятые детали
Для омского ремонтного комплекта полезно учитывать состояния: лист принят, заготовка раскроена, профиль сформован, необходимая обработка завершена, контроль выполнен. Эти записи не создают новых норм материала, а показывают реальную готовность к следующей операции. Внешне похожие детали могут иметь разные незавершённые стадии.
При передаче другой смене вместе с изделием сохраняют документ, партию и карту. Получателю должно быть понятно положение слоя, назначение детали и выполненный процесс. Это помогает не повторить ненужную обработку и не пропустить согласованную пропитку только потому, что общий контур уже получился.
После завершения результат связывают с чертежом. Для следующей партии важно повторить определённый набор условий или зарегистрировать изменения. Если у нового узла другое охлаждение, крепление либо профиль, его оценивают отдельно от обычного повторного заказа листа того же номинала.
Принимать комплект по назначению каждого элемента
Манжета, шайба, конус и толстая опора имеют разные функции при одной марке материала. Сохраните в ведомости рабочие поверхности, геометрию и крепёж по собственной КД. Тогда получение общего листа не подменяет приёмку готовых деталей после разных производственных маршрутов.
Если одна позиция не прошла предусмотренную проверку, сопоставляют входной материал, ориентацию, оснастку и фактические операции. Одновременная смена нескольких условий без записи затрудняет повторение исправленного результата. Принятый процесс фиксируют для определённой конструкции, а не объявляют общей нормой всей марки.
Распределение по идентификаторам узлов позволяет сопоставить результат с нагрузкой и ресурсом. Одинаковое техническое имя в накладной не делает похожие по форме детали взаимозаменяемыми. При ремонте полезно сохранять эту связь до установки и итоговой приёмки машины.
Передавать остатки с известной подложкой
После раскроя упаковка не сопровождает каждую часть листа. Для выдаваемого остатка сохраняют код, документ, партию и согласованную ПЭТ-Э либо ПМ. Тогда следующая работа начинается с определённого исполнения, а не с попытки распознать материал по цвету и похожей толщине.
Перед использованием оценивают состояние и срок по принятой процедуре, при необходимости выполняют предусмотренный контроль. Учётная масса показывает количество, а не историю влажности и обращения. Для плёночной марки вместе с пригодностью важно сохранить положение поверхности в своём профиле.
Обработку опор не сводить к манжетному процессу
В заявке на толстую плиту полезно сохранить функцию опоры, требование к базам и способ механической обработки. В заявке на манжету — развёртку, наружный слой и форму. Общий F не означает, что весь размерный ряд должен пройти одну операцию пресса.
Если запас материала общий, распределение по этим маршрутам должно оставаться понятным исполнителям. Прямая попытка получить тонкую манжету из имеющейся массивной плиты меняет задачу, а не просто экономит закупку. Для каждого изделия сохраняют согласованный способ получения геометрии и контроль результата.
Повторить согласованное исполнение в новой партии
При повторной закупке полезны полный реквизит, номинал, подложка, формат и принятая карта. Если предложен другой размер листа, обсуждают раскрой отдельно от конструкции. Если другой материал — сравнивают поверхности, процесс и ресурс, не только цену либо электрическую цифру.
Резерв и новая поставка могут иметь разную дату и историю обращения при одинаковом названии. Сохраняйте их партии раздельно после раскроя и выдачи в комплекты. Связь с паспортом позволяет принимать реальный результат и воспроизводить согласованное решение при следующем ремонте.
Согласовать подложку до изменения технологической карты
Если в повторном заказе обсуждается другая плёнка, полезно сначала сопоставить её с функцией поверхности и действующей картой. Изменение ПЭТ-Э на ПМ сохраняет полиэфирный длительный класс, поэтому оно не заменяет выбора другой системы при новом постоянном нагреве. В запросе должно быть понятно, какое именно свойство требуется изменить и как подтверждается результат.
После согласования фактическое исполнение сохраняют вместе с паспортом и чертежом. Это позволяет следующей смене повторить принятый процесс и не выбирать режим только по привычному названию АПЛ. Если меняется число ламинированных поверхностей или структура пакета, его соответствие сборке рассматривают отдельно от простого повторения толщины листа.
Цена выбранной позиции и доставка по Омской области
Минимум материального описания один лист основного формата, общий городской FAQ отдельно справочные 10 кг. Фактический минимум, единица и формат выбранного исполнения находятся в карточке/форме. Цена FAQ от 1500 ₽/кг едина по регионам, скидки от 100 кг; собственное описание отдельно от 100 листов и партия 100+ с фиксацией цены. Условия подтверждают без новой схемы пересчёта.
Основные 0,30–0,50 мм в описании складской ориентир 24–48 часов, 0,125–0,25 и 0,6–5 мм по согласованию 7–14 рабочих дней. 6–30 мм 1–7 дней при остатках, 14–30 под заказ; заключительный ассортиментный текст даёт общий 1–30 дней. Текущие наличие, документы и дату подтверждают по партии, заказная карточка имеет собственный срок.
Место складской отправки Москва, перевозчики ПЭК, Деловые линии и СДЭК. Региональный FAQ даёт до Омска ориентир 2–4 рабочих дня. Фактические количество, раскрой, стоимость и график согласуются при оформлении конкретной поставки.
Формовочный слюдопласт
ПЭТ-Э / ПМ плёнка
F (155 °C)
≥45 кВ/мм
| Базовый стандарт | ГОСТ 26103-84 |
| ТУ изготовителя | по техническим условиям (ООО «ИзолитПром») |
| Структура | Флогопитовая слюдяная бумага + полиэфирное связующее + ПЭТ-Э или полиимидная (ПМ) плёнка (армирование с одной стороны) |
| Содержание слюды | ≥75 % |
| Связующее | Полиэфирное, 15–20 % |
| Электрическая прочность (средняя) | ≥45 кВ/мм |
| Удельное объёмное сопротивление | ≥1×10¹² Ом·м |
| Расслаиваемость | ≤1 % |
| Класс нагревостойкости (длительный) | F (155 °C) по ГОСТ 8865-93 |
| Кратковременная стойкость | до 175–180 °C (правило Монтсингера) |
| Температура формования | 130–160 °C при давлении 5–18 МПа |
| Размер листа | 1000×1200 и 600×1000 мм (стандарт) |
| Диапазон толщин (склад) | 0,125 – 30 мм (27 типоразмеров) |
| Гарантийный срок хранения | 6 месяцев со дня изготовления |
| Документация | Паспорт качества по партии (не паспорт качества) |
| Марка | Связующее | Армирование | Класс | ЭП | Преимущество |
|---|---|---|---|---|---|
| ФИФП-АПЛ | Полиэфирное | ПЭТ-Э / ПМ плёнка | F (155 °C) | ≥45 кВ/мм | Класс F — дешевле и технологичнее ФИФК при достаточной температуре |
| ФИФК-АПМ | Кремнийорганическое | Полиимидная матовая плёнка | H (180 °C) | ≥30 кВ/мм | Класс H — для машин с рабочей температурой 155–180 °C |
| ФИФК-ТПМ | Кремнийорганическое | Стеклоткань + полиимидная матовая | H (180 °C) | ≥25 кВ/мм | Класс H + повышенная механическая прочность на разрыв |
| ФИФК-Т-ТПЛ | Кремнийорганическое | Стеклоткань + ТПЛ | H (180 °C) | ≥25 кВ/мм | Класс H + максимальная жёсткость и стойкость к вибрации |
| ФИФП-АХФ-АПЛ | Полиэфирное + химстойкий | Глянцевая полиимидная плёнка | F (155 °C) | ≥40 кВ/мм | Класс F + химическая стойкость к маслам и растворителям |
| Параметр | ФИФП-АПЛ | ФИФК-АПМ |
|---|---|---|
| Связующее | Полиэфирное | Кремнийорганическое |
| Армирование | ПЭТ-Э или полиимидная плёнка | Полиимидная матовая плёнка |
| Класс длительной работы | F (155 °C) | H (180 °C) |
| Электрическая прочность | ≥45 кВ/мм | ≥30 кВ/мм |
| Температура формования | 130–160 °C | 150–180 °C |
| Цикл прессования | 1–4 мин | 2–6 мин |
| Цена относительная | дешевле на 30–50 % | дороже |
| Применение | Манжеты ДПТ класса F: общепромышленные двигатели, серийные коллекторные машины 0,4–10 кВт | Манжеты тяговых ТЭД, металлургических ДПТ, машины с тяжёлым тепловым режимом класса H |
| Толщина | Расч. пробивное | Масса 1 м² | Основное применение | |
|---|---|---|---|---|
| 0,125 мм | ≥5.6 кВ | 0.19 кг | тончайшие манжеты микроэлектродвигателей и фасонные шайбы с минимальным зазором | К товару → |
| 0,15 мм | ≥6.8 кВ | 0.22 кг | тонкие коллекторные манжеты миниатюрных машин и межслойные прокладки катушек | К товару → |
| 0,2 мм | ≥9.0 кВ | 0.30 кг | манжеты малых ДПТ класса F, тонкие изоляционные конусы малых машин | К товару → |
| 0,25 мм | ≥11.2 кВ | 0.38 кг | тонкие коллекторные манжеты малых ДПТ класса F, фасонные шайбы | К товару → |
| 0,30 мм | ≥13.5 кВ | 0.45 кг | коллекторные манжеты средних электродвигателей класса F | К товару → |
| 0,35 мм | ≥15.7 кВ | 0.52 кг | коллекторные манжеты крановых ДПТ класса F, изоляционные конусы средних машин | К товару → |
| 0,40 мм | ≥18.0 кВ | 0.60 кг | коллекторные манжеты тяговых ТЭД класса F, изоляционные конусы | К товару → |
| 0,45 мм | ≥20.2 кВ | 0.68 кг | усиленные коллекторные манжеты крупных электрических машин класса F | К товару → |
| 0,50 мм | ≥22.5 кВ | 0.75 кг | максимальная толщина тонкого ряда: манжеты тяжёлых ДПТ класса F | К товару → |
| 0,6 мм | ≥27.0 кВ | 0.90 кг | толстостенные манжеты крупных ДПТ класса F, фасонные изоляционные кольца | К товару → |
| 0,7 мм | ≥31.5 кВ | 1.05 кг | опорные конусы крупных коллекторных машин класса F | К товару → |
| 0,8 мм | ≥36.0 кВ | 1.20 кг | многослойные манжеты высоковольтных ДПТ класса F | К товару → |
| 0,9 мм | ≥40.5 кВ | 1.35 кг | усиленные конусы средних металлургических ДПТ класса F | К товару → |
| 1 мм | ≥45.0 кВ | 1.50 кг | монолитные изоляционные конусы и цилиндры в машинах постоянного тока класса F | К товару → |
| 1,2 мм | ≥54.0 кВ | 1.80 кг | толстостенные изоляционные конусы крупных тяговых машин класса F | К товару → |
| 1,5 мм | ≥67.5 кВ | 2.25 кг | тяжёлые изоляционные конусы и опорные шайбы крупных коллекторов | К товару → |
| 2 мм | ≥90.0 кВ | 3.00 кг | изоляционные цилиндры и формованные трубки специального применения | К товару → |
| 3 мм | ≥120.0 кВ | 4.50 кг | толстостенные фасонные детали: кронштейны, опорные изоляторы класса F | К товару → |
| 4 мм | ≥120.0 кВ | 6.00 кг | конструкционные изоляционные детали аппаратов класса F | К товару → |
| 5 мм | ≥120.0 кВ | 7.50 кг | массивные фасонные изоляционные детали особых применений класса F | К товару → |
| 6 мм | ≥120.0 кВ | 9.00 кг | полуфабрикат для многослойного формованного пакета, опорные клинья | К товару → |
| 8 мм | ≥120.0 кВ | 12.00 кг | опорные изоляционные клинья и подкладки в распредустройствах класса F | К товару → |
| 10 мм | ≥120.0 кВ | 15.00 кг | опорные плиты под катушки и клиновые детали класса F | К товару → |
| 12 мм | ≥120.0 кВ | 18.00 кг | массивные опорные основания катушек реакторов и трансформаторов | К товару → |
| 15 мм | ≥120.0 кВ | 22.50 кг | конструкционные плиты под силовые узлы класса F (нарезка/механобработка) | К товару → |
| 20 мм | ≥120.0 кВ | 30.00 кг | массивные опорные основания силовых трансформаторов класса F | К товару → |
| 30 мм | ≥120.0 кВ | 45.00 кг | массивные опорные плиты под силовые трансформаторы и реакторы | К товару → |
| Стандартная форма | Слюдопласт формовочный ФИФП-АПЛ 0,40 мм 1000×1200 мм ГОСТ 26103-84 |
| С ТУ изготовителя | Слюдопласт формовочный ФИФП-АПЛ 0,40 мм, по техническим условиям |
| С указанием количества | ФИФП-АПЛ 0,30 мм 1000×1200 мм, 100 листов, ГОСТ 26103-84 |
| С полиимидной плёнкой | ФИФП-АПЛ 0,40 мм с плёнкой ПМ (вместо ПЭТ-Э), 1000×1200 мм, по техническим условиям |
| Развёртка манжеты | ФИФП-АПЛ 0,40 мм, развёртка манжеты по черт. №..., ГОСТ 26103-84 |
Часто задаваемые вопросы
Делает ли ПМ весь материал классом H?
Нет, постоянный F155 определяется полиэфирной связкой. Согласованная ПМ в обзоре расширяет короткий температурный запас. Для другой постоянной работы нужна другая подтверждённая система и проверка конкретного узла.
Как оформить толстую опору вместо манжеты?
Сохранить назначение, чертёж, базы, механическую обработку и требования приёмки. Толстые 6–30 мм описаны полуфабрикатом под опоры и клинья, а не прямой тонкостенной манжетой. Для неё приведены 0,125–2 мм и собственный формовочный процесс.
Что сохранить для повторного ремонта?
Документ и партию, подложку, чертёж, направление поверхности, фактическую карту и результат контроля. Совпадение общего формата не подтверждает ресурс изменённого узла с другим режимом или обработкой.